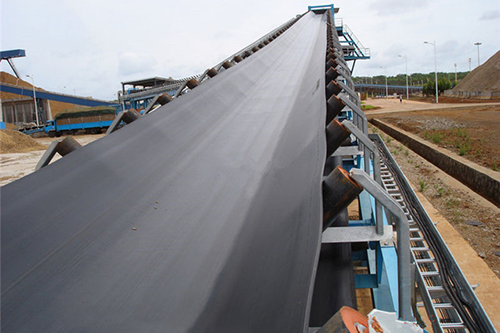
带式输送机连续运行的特点决定了日常维护的重要性。定期检查的内容一般包括:输送带接头部位有无开裂、起泡,托辊转动是否灵活、有无卡滞,滚筒轴承温度是否正常,张紧装置行程是否在允许范围内,清扫器是否贴合有效,各类保护装置是否动作灵敏。检查结果应记录存档,发现问题及时处理。
跑偏是带式输送机运行中最常见的故障之一。产生跑偏的原因主要有:物料偏载使带面受力不均、托辊或滚筒轴线与输送带运行方向不垂直、张紧力两侧不均、机架变形等。调整时可遵循 "跑紧不跑松、跑高不跑低" 的原则,即输送带往哪一侧跑偏,就调整该侧托辊或滚筒的位置;同时可通过调整给料位置、使用调心托辊、校正机架等方法处理。按 GB 51145-2015 的要求,自动纠偏装置按上胶带 50 米、下胶带 100 米的间隔设置,可帮助控制跑偏。
打滑也是常见故障,原因多为张紧力不足、启动时负载过大、滚筒包胶磨损、带面或滚筒表面有水等。处理方法包括:调整张紧装置增大初张力、更换磨损的滚筒包胶、清理带面和滚筒表面、避免重载启动。输送带长期打滑会加剧磨损并产生热量,应及时排除。
此外,检修、清理或调整输送机时,必须停机并执行停电挂牌制度,严禁在设备运行状态下进行清扫或触摸转动部位。保护装置应定期做动作试验,确保在异常情况下可靠停机。
本文标签: